


슬림형 담배갑의 기계 적응성이 좋지 않습니까? 다이커팅 공정-의 선택은 매우 중요합니다.
최근 몇 년간 슬림형 하드팩 담배는 많은 담배 브랜드의 규모 확대와 구조 업그레이드를 이끄는 원동력이 되었습니다. 점점 더 많은 담배 브랜드가 소비자 수요에 중점을 두고 제품 반복 및 업그레이드를 촉진하며 슬림 하드팩 담배 카테고리의 개발을 공동으로 가속화하고 있습니다. 슬림형 하드팩 담배의 시장 점유율이 지속적으로 증가함에 따라 슬림형 담배 포장 기계의 속도도 지속적으로 증가하여 분당 600~700갑의 속도에 도달합니다. 열악한-담배갑 절단 및 성형으로 인해 기계에 대한 적응성이 크게 제한됩니다. 담배 포장 기계에 대한 기계 테스트에 따르면 원형-에서-원형 다이-로 절단하면 평면-에서-플랫 다이-로 절단하는 것에 비해 기계 적응성이 더 나은 얇은 하드팩 담배가 생산됩니다.
다이-커팅 공정 선택
다이커팅 공정에서-얇은 담배갑은 표준 담배갑에 비해 생산하기가 더 어렵습니다. 팩 상자의 크기를 비교하면 그림 1과 같이 슬림 팩의 크기는 260.3mm × 77.0mm이고 표준 팩의 크기는 245.0mm × 98.0mm입니다. 슬림팩은 길이가 더 길고, 종이웹 폭은 기본적으로 770mm 이상에 이릅니다. 수평 임포지션은 표준 팩보다 50~60mm 더 넓으며, 증가된 수평 레이아웃은 다이커팅 치수의 정확성에 영향을 미칩니다.{12}} 세로 임포징의 경우 슬림 팩이 더 좁고, 너무 많은 유닛을 세로로 임포징하면 절단 탭과 플레이트 끝 부분의 정합이 더 어려워집니다.
그림 1에서 볼 수 있듯이 슬림형 팩의 최소 주름선 간격은 8.0mm로 표준 팩보다 4.0mm 작습니다. "힘 경쟁" 요인으로 인해 주름선 간격이 작을수록 주름 깊이의 균일성을 제어하기가 더 어렵습니다. 슬림 팩의 주름 선과 다이{5}}컷 가장자리 사이의 거리는 11.0mm이고 표준 팩의 경우 21.5mm입니다. 이 거리가 가까울수록 성형 중에 팩을 여는 데 필요한 힘이 커집니다. 주름 깊이가 부족하거나 접착 성능이 좋지 않으면 담배 포장 기계가 자주 정지되는 원인이 됩니다. 현재 국내 슬림팩은 모두 플랫-온-플랫 다이-커팅 방식을 사용하고 있습니다. 다이커팅 성형 효과를 보다 잘 제어하고 기계 공급에 대한 안정적인 적합성을 보장하기 위해 당사에서는 로터리 다이커팅 방법을 사용하여 테스트 검증을 수행합니다.{16}}
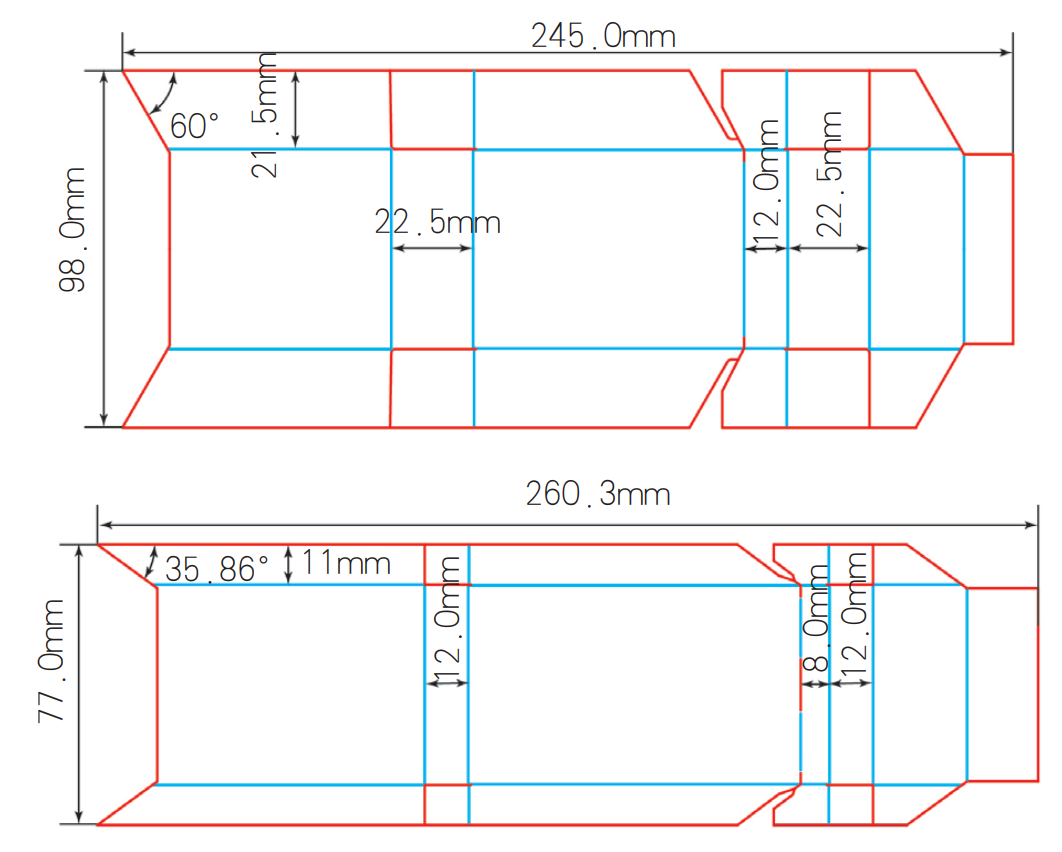 그림 1 표준(위) 및 미세(아래) 상자 담배갑 크기의 개략도
초기 공정 계획 및 분석에서 플랫 다이커팅 및 플랫 다이커팅 방법을 비교한 결과{0}}원형 다이커팅 방법은 다음과 같은 5가지 장점이 있다는 것을 발견했습니다.{0}}
01/ 높은 생산 효율성
210,000장/시간의 다이커팅 기계 속도에 따르면 원형 다이커팅의 생산 효율은-플랫 다이커팅(105,000장/시간 속도)의 2배입니다.{4}}
02/ 같은 길이의 종이를 사용하면 제품 수율이 높아집니다.
원형 다이커팅은{0}}롤 피드 방식을 채택하여 조판 중에 마우스피스와 팁 위치를 떠날 필요가 없으며 연속적인 교차 중첩을 달성할 수 있어 약 6%의 용지를 절약할 수 있습니다. 담배갑 상자 폭 77mm에 따르면 1만 상자당 소형 제품이 148만 개 더 생산된다.
03/ 더 균일한 압력과 더 나은{1}}인덴테이션 및 다이커팅 중 다이커팅 품질-
원형 다이 커팅 및 프레싱 방식은 선 접촉이기 때문에 다이{0}} 다이 커팅 롤에는 고정밀-4{2}축 머시닝 센터가 장착되어 제품의 치수 정확도가 0.2mm 이내로 제어되고 평면 형상이 3차원 가공 패턴으로 정확하게 변환됩니다.- 이 방법은 압력이 적은 라인 프레싱 방식을 채택하기 때문에 압입 및 다이-압축의 압력 균일성이 플랫 프레싱 및 플랫 다이{7}}압축보다 훨씬 높으며 담배 팩 제품의 성형이 더 안정적입니다.
04/ 높은 다이-절단 정확도
원형 다이{0}}기계에는 고정밀-정합 장치와 다이{2}}단계 조정 장치가 장착되어 있어 고정밀-다이-컷팅이 가능합니다. 장력 제어 시스템은 인쇄, 다이커팅, 압입의 위치 정확도를 향상시킬 수 있습니다.{6}} 전체 다이컷팅, 압입판 원주 및 인쇄 공정 플레이트 원주 사이의 오차가 각 담배 상자에 원주 방향으로 균등하게 분포될 수 있기 때문에 플랫 다이-컷 바이트 플레이트의 테일 다이-커팅 슬리브의 큰 차이가 발생하는 문제를 피할 수 있으며 단일 상자의 크기가 더 정확합니다.
05/ 다이컷 플레이트의 높은 내인쇄성-
원형 다이{0}}커팅 플레이트는 수명이 길고, 다이-커팅 롤러는 3번 재연마할 수 있으며, 매 재연마 후 5억~1,000만 회전을 실행할 수 있으며, 플랫 다이{6}}커팅 방식보다 수명이 훨씬 깁니다.
다이커팅 공정 선택 위험-
얇은 가지 상자형 담배 팩 원형 압착 원형 다이-절삭 공구는 기본적으로 수입 분말 강철로 만들어지며 거친 가공 후 진공 담금질되며 경도는 HRC60 이상에 도달할 수 있습니다. 원형 다이{2}}커팅 박스 팩 프로세스가 대량 생산을 충족하고 기계 적응성을 효과적이고 안정적으로 유지할 수 있도록 하려면 프로세스를 계획할 때 다음 네 가지 위험 사항을 고려해야 합니다.
01/ "제비"의 위험 "날카로운 모서리" "칼 부러짐"
그림 1에서 보는 바와 같이 미세 상자형 담배갑의 끝 각도는 35.86도로 표준형 상자형 담배갑의 60도에 비해 훨씬 작다. 각도가 작을수록 다이-컷팅 및 프레싱 중에 날카로운 모서리가 종이에 의해 압착될 때 '치핑' 위험이 발생할 가능성이 더 높습니다.
02/ 압입선 폭 및 깊이 선택 리스크
다양한 종류의 용지(전사지, 합판지, 흰색 판지), 다양한 두께, 상자 유형의 다양한 위치에서 필요한 들여쓰기 깊이와 너비의 차이에 따라 적절한 들여쓰기 가장자리와 들여쓰기 홈 너비, 각도 및 높이를 선택해야 합니다. 선택이 무리하면 성형 후 '비스듬한 입', '하늘과 땅', '하늘을 덮고 있는 땅' 등의 문제로 이어지기 쉽습니다.
03/ 다이-컷팅 엣지 폭 및 엣지 각도 선택 위험
충분한 인쇄 저항과 다이컷 엣지 마감을 유지하기 위해 종이와 잉크에 따라 블레이드 너비와 엣지 각도가 다른 도구를 선택합니다. 다이-절단 각도 범위는 35도 ~55도이고 가장자리 너비 범위는 0.02~0.05mm입니다. 종이의 종류는 크게 흰색카드, 전사카드, 라미네이트카드로 나눌 수 있습니다. 잉크의 종류는 크게 일반 잉크, 흰색 잉크, UV 잉크로 나눌 수 있습니다. 종이와 잉크에 따라 다이 커팅 가장자리 너비와 가장자리 각도를 다르게 선택할 수 있습니다.
04/ 다이컷-원주 담배갑 수량 선택의 위험
다이컷 원주 담배 상자 수의 선택은 먼저 인쇄 카드 위치 제어의 어려움에 따라 선택해야 하며 다이컷 인쇄 원주와 동일한 수의 담배 상자를 사용하도록 노력해야 합니다.- 원주형 담배갑의 개수가 적을수록 롤러의 자중은 가벼워지고, 표준 상자형 담배갑에 비해 미세한 상자 담배갑 패널의 가로 길이가 길어져 다이커팅이 발생할 가능성이 높고, 중간 상자의 압입압력이 부족할 수 있습니다.- 압력 부족을 보완하기 위해 도 2에 도시된 1축과 4축이 추가되었으나, 다이-컷팅 롤러의 직경이 크고 무게가 충분할수록 미세 가지 상자형 담배갑의 중간 압력의 안정성이 더 유리하다.
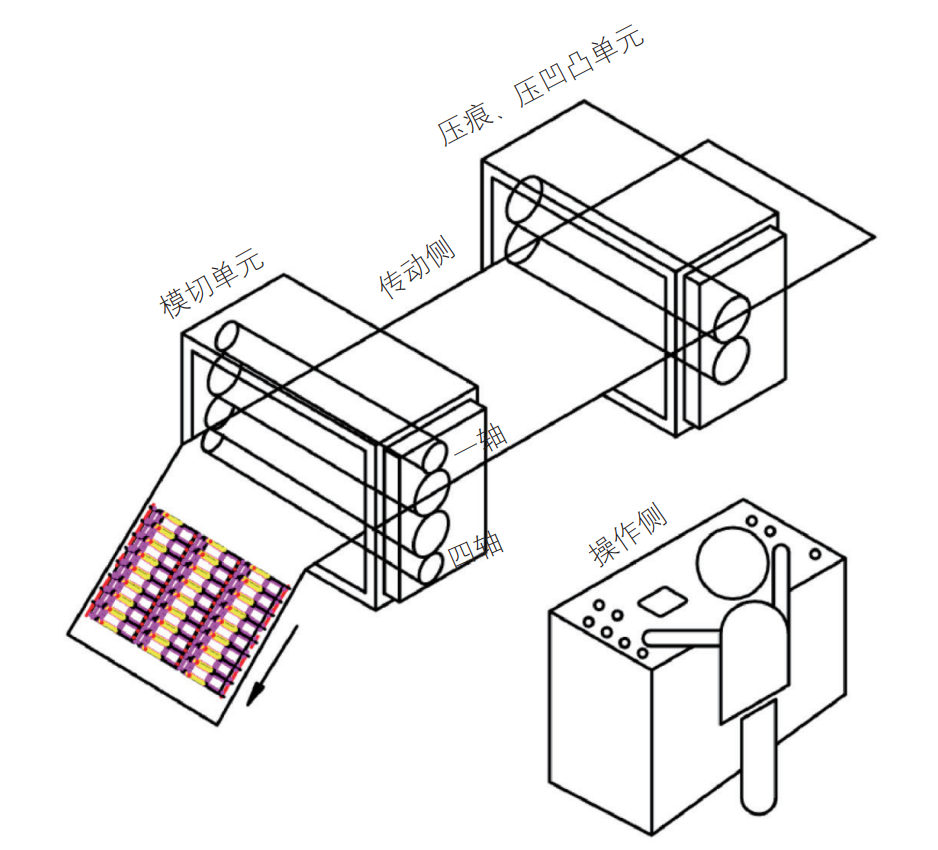
그림 2 라운드-압력 라운드 다이-절단 워크스테이션의 개략도
슬림-담배 담배 상자에 대한 더 좋고 안정적인 기계 적응성을 유지하는 것 외에도 원형-압력 원형 다이-절단은 검사 장비, 자동 수집 장비, 자동 터닝 장비, 자동 번들링 장비 및 자동 팔레타이징 장비에 대한 다운스트림 연결을 확장할 수 있으며 AGV 자동 가이드 차량과 통합되어 지능형 생산 모드를 달성할 수 있습니다. 얇은 담배 상자에 원형-압력 원형 다이-절단을 적용하여-높은 효율성과 안정성을 입증했습니다. 앞으로는 더욱 폭넓은 응용 연구도 실시할 예정이다.