


수동 스크린 인쇄에는 많은 잉크 적용 위험이 있습니다. 이 혁신적인 시스템은 생명의 은인이 되었습니다!
스크린 인쇄는 현재 일반적으로 사용되는 인쇄 기술 중 하나입니다. 포장 인쇄 분야에서는 담배갑, 주류 봉지 등의 포장 상자에 프로스팅, 굴절, 얼음 패턴, 부분 광택 등 인쇄 제품의 표면 마감에 주로 사용되는 보조 공정으로, 포장에 입체감, 엠보싱, 고{2}}광택, 반짝임, 컬러풀함, 무광택 등의 예술적 효과를 부여합니다.
오프셋, 그라비아, 플렉소 인쇄 장비에 비해 스크린 인쇄기는 구조가 더 간단합니다. 잉크 공급 방식은 대부분 수동이다. 수동 잉크의 간헐적인 특성으로 인해 인쇄된 제품의 색상이 크게 다르며 색상 차이가 표준 범위를 초과하면 불량 제품이 생성됩니다. 수동 잉크 작업을 수행하려면 시스템을 종료해야 하는 경우가 많아 장비 활용도가 저하됩니다. 현재 대부분의 스크린 인쇄 잉크는 부식성이 있는 UV 잉크입니다. 수동 잉크 작업 중 잉크는 피부를 쉽게 오염시키고 화학적 화상을 유발하여 안전 위험 및 기타 문제를 일으킬 수 있습니다. 제품 품질을 보장하고 장비 활용도를 향상하며 안전 위험을 줄이기 위해 기존의 수동 잉크 교체 작업을 자동 잉크 공급 시스템으로 교체하고 싶었습니다.
원인 분석
스크린 인쇄판은 체-가공판과 같습니다. 인쇄하는 동안 먼저 잉크가 판 위에 쏟아지고 스퀴지의 압력에 따라 잉크가 메쉬 구멍을 통과하여 인쇄물에 전사됩니다. 스크린 인쇄 무광택 잉크는 점도가 더 높고 무광택 분말 입자가 더 큽니다(일반적으로 15~60μm). 새 잉크를 기계에 넣으면 작은 무광택 입자가 먼저 메쉬를 통과합니다. 인쇄 시간이 길어질수록 판 위의 잉크에 포함된 무광택 분말은 감소하는 반면, 더 큰 무광택 분말이 판에 쌓여 인쇄물의 잉크 레이어 색상이 더 밝아집니다. 색상 차이가 점점 더 커졌습니다. 색상 차이가 표준 범위를 초과하면 작업자는 잉크를 교체하기 위해 기계를 중지해야 합니다(인쇄판에서 오래된 잉크를 수집하고 새 잉크로 교체). 가동 중단 시간이 길면 장비 활용도가 낮아지는 주요 원인이 됩니다.
해결책
01/ 문제-해결 접근 방식
효과적인 솔루션을 찾으려면 먼저 장비의 작동 원리를 이해해야 합니다. 그림 1에 표시된 전자동 스크린 프린터에 잉크를 수동으로 로드하는 경우 먼저 경화 나이프와 커버 나이프를 들어 올리고 플레이트 끝 중앙 근처의 빈 영역에 잉크를 붓습니다. 그런 다음 스퀴지와 커버 블레이드를 낮추면 이제 잉크가 스퀴지와 커버 블레이드에 의해 형성된 평행 영역에 있게 됩니다.
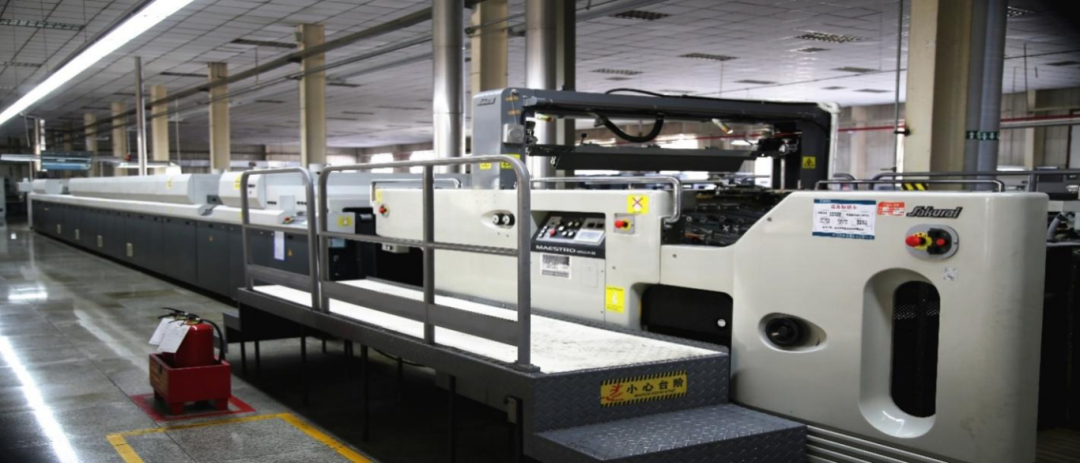 그림 1 전자동 스크린 인쇄기
인쇄 중 장비 작동 시 잉크 롤러는 인쇄판 위 0.3~0.5mm 높이까지 눌려집니다. (높이는 잉크 적용 범위에 따라 조정 가능) 인쇄판이 뒤로 이동하고 인쇄판의 뒤쪽 가장자리가 스퀴지 및 잉크 롤러에서 멀어집니다. 스퀴지와 잉크 롤러는 잉크 프로세스를 완료하기 위해 정지 상태를 유지하며, 이 시점에서 압통 실린더가 180도 회전합니다. 인상 실린더가 용지를 잡고 계속 회전하면 인쇄판의 이동 방향이 반전되어 앞으로 이동하기 시작하며 인쇄판의 후행 가장자리는 스퀴지 및 잉크 롤러쪽으로 이동합니다. 잉크 롤러가 올라가고 스퀴지가 아래로 누르면 인쇄판의 잉크가 스퀴지 압력에 따라 그립 지점에서 후행 가장자리까지 이미지 영역의 메쉬 개구부를 통해 인쇄물로 전달됩니다. 이 시점에서 인상 실린더는 360도 회전했습니다. 장비는 계속 작동하고 위의 작업을 한 주기로 반복하여 인쇄를 계속할 수 있습니다. 전자동 스크린 인쇄기의 인쇄 장치와 인쇄판은 그림 2에 나와 있습니다.
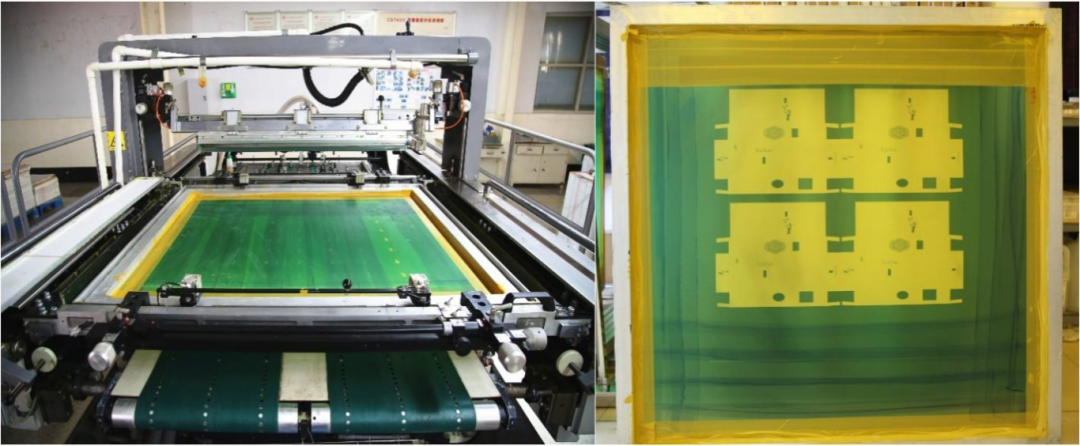 그림 2 전자동 스크린 인쇄기의 인쇄 장치와 인쇄판
02/ 디자인 컨셉
전반적인 설계 개념은 전자동 스크린 인쇄기 근처의 압축 공기 공급원을 최대한 활용하는 것입니다(일반적으로 스크린 인쇄기의 인쇄판 클램핑, 스퀴지 및 플러드 바의 작동은 공압식, 공기 압축기가 장착되거나 중앙 집중식 공기 공급 시스템을 사용하여 압축 공기를 제공합니다). 2개의 공압 다이어프램 펌프 또는 방폭-전기 잉크 펌프가 전원으로 사용됩니다. 하나의 다이어프램 펌프는 스퀴지와 플러드바 사이에 설치된 잉크공급라인에 연결되어 새로운 잉크를 공급하는 역할을 하며; 다른 다이어프램 펌프는 스퀴지 대들보의 양쪽 끝에 설치된 잉크 회수 라인에 연결되어 사용된 잉크를 회수하는 역할을 합니다. 스퀴지의 하향 운동과 인쇄판의 왕복 운동을 통해 파이프라인의 앞쪽 끝에 있는 잉크 수집 장치가 잉크를 수집하여 다시 펌핑합니다. 두 개의 다이어프램 펌프가 함께 작동하여 새 잉크 공급과 사용한 잉크 회수의 왕복 주기를 완료합니다.
구체적인 조치
01/ 잉크공급라인 설치
공급라인의 잉크 배출구는 스퀴지와 플러드바 사이의 중간 위치(길이의 중간점과 둘 사이의 평행 간격의 중간점)에 설치됩니다. 공급라인의 잉크 주입구는 잉크 저장소에 위치하며 잉크 배출구와 잉크 주입구 사이의 파이프라인에 다이어프램 펌프가 설치되어 전원을 공급하고 저장소에서 잉크를 지속적으로 흡입하여 인쇄판에 전달합니다.
스퀴지와 플러드바 사이에 형성된 채널에 중력과 스퀴지와 플러드바의 왕복운동에 의해 잉크가 스퀴지와 플러드바 사이의 중앙부에 정확하게 잉크를 공급하고 중앙에서 양쪽으로 고르게 흐르도록 하기 위해 잉크공급구를 편평한 입 모양으로 설계하였다(그림 3).
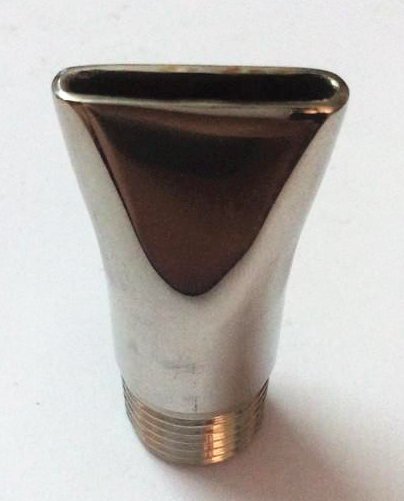
그림 3 플랫-마우스 잉크 공급 포트
02/ 잉크 회수관 설치
중력의 작용과 닥터블레이드와 계량블레이드의 왕복운동에 의해 인쇄판의 잉크는 닥터블레이드와 계량블레이드 사이에 형성된 통로 내에서 중앙에서 양측으로 흐르게 되므로, 오래된 잉크는 대부분 작동측과 구동측에 가까운 판재의 측면 프레임 부근에 쌓이게 된다(그림 4). 따라서 우리는 닥터 블레이드 크로스빔의 양쪽 끝에 각각 설치된 두 개의 잉크 수집 포트를 갖춘 잉크 반환 파이프라인을 설계했습니다(그림 5). 효과적인 잉크 수집을 보장하기 위해 수집 포트(그림 6)에 사다리꼴 잉크 수집 스크레이퍼를 추가했으며, 닥터 블레이드로 눌렀을 때 인쇄판에 살짝 닿도록 스크레이퍼의 높이를 조정할 수 있어 판을 손상시키지 않고 잉크를 수집할 수 있습니다. 인쇄판의 왕복 운동과 결합된 닥터 블레이드의 하향 압력은 수집 스크레이퍼를 구동하여 잉크를 모아서 다시 펌핑합니다.
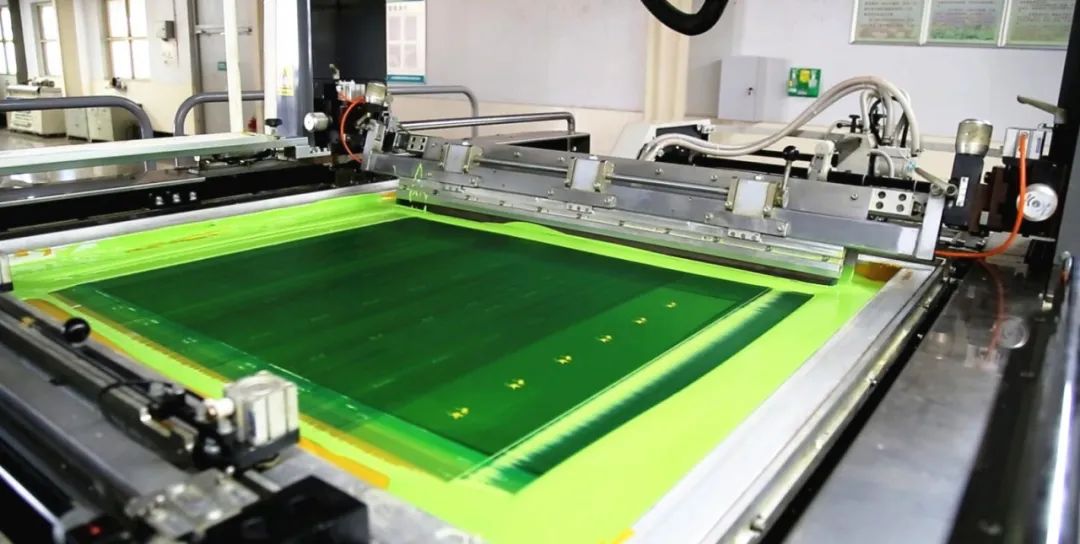
그림 4 오래된 잉크가 쌓인 위치
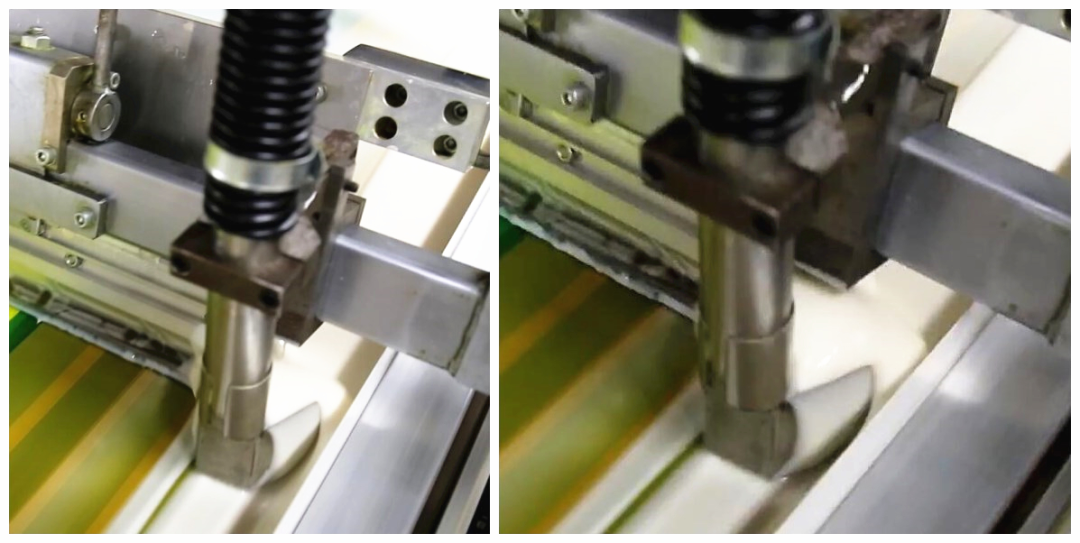
그림 5 닥터 블레이드 빔의 잉크 수집 포트와 잉크 스크레이퍼의 설치 위치
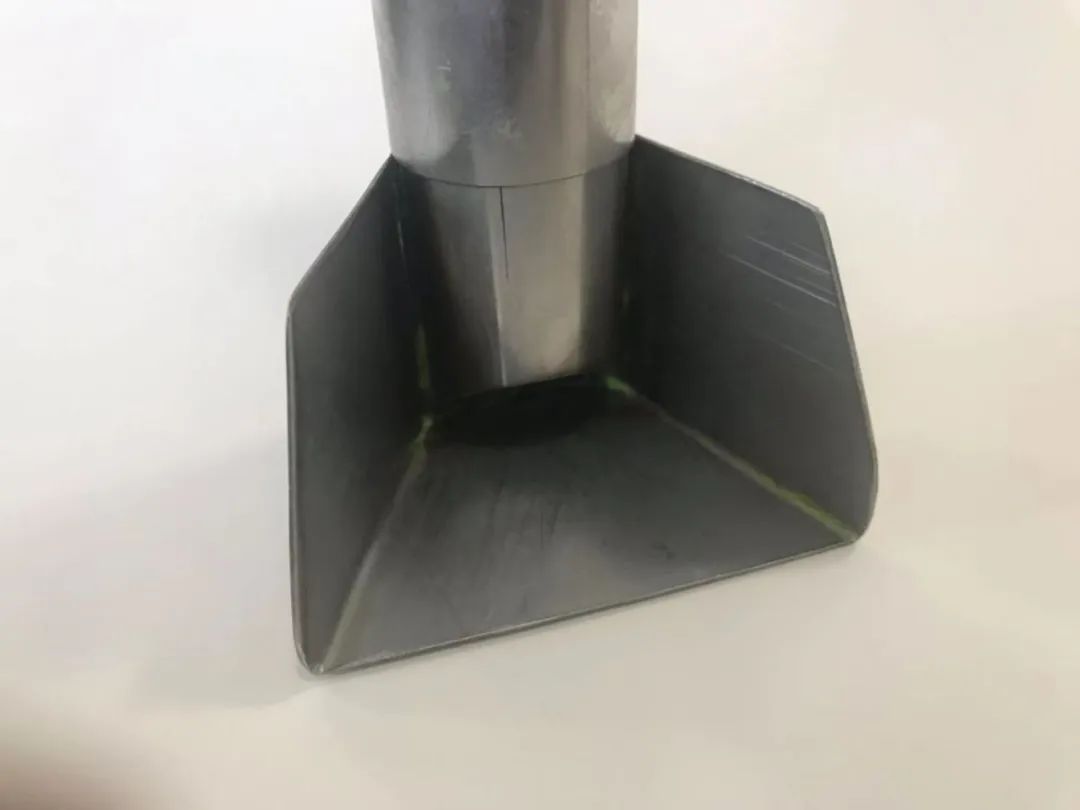
그림 6 잉크 수용 포트와 사다리꼴 잉크 수용 스크레이퍼
03/ 공압 다이어프램 펌프 설치
두 개의 공압식 다이어프램 펌프(그림 7)가 잉크 공급 및 잉크 회수 파이프라인에 각각 설치됩니다. 공압 다이어프램 펌프에는 독립 스위치와 가스 흐름 제어 밸브가 장착되어 있습니다. 스위치와 가스 흐름 제어 밸브를 통해 잉크 공급 및 반환 작업의 시작, 중지, 흐름을 독립적으로 제어할 수 있습니다.
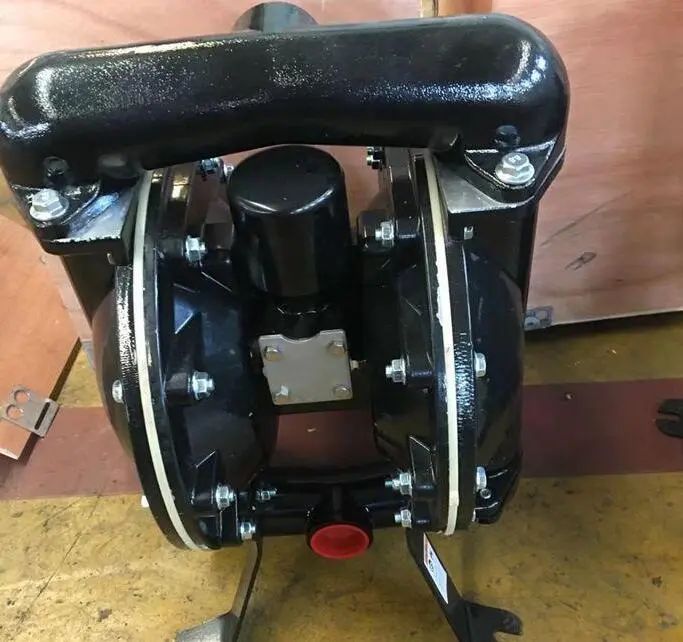
그림 7 공압 다이어프램 펌프
04/ 잉크 저장 탱크 구성
기계에서 펌핑된 오래된 잉크를 재사용할 수 있도록 잉크 저장 탱크를 구성했습니다(그림 8). 잉크 저장 탱크는 뚜껑이 있는 원통형이며, 뚜껑에 공압 교반기가 설치되어 있습니다. 공압 교반기에는 독립된 스위치와 속도 제어 밸브가 있어 독립적으로 시작, 정지 및 속도 조정이 가능합니다. 잉크 공급 파이프라인의 끝부분은 잉크 저장 탱크에 잠겨 있으며, 다이어프램 펌프는 저장 탱크에서 인쇄판까지 잉크를 지속적으로 전달하는 동력을 제공합니다. 잉크 저장 탱크에 설치된 공압 교반기는 현재 오래된 잉크와 새 잉크를 완전히 혼합하는 데 사용됩니다. 기계에서 다시 펌핑된 오래된 잉크는 저장 탱크에 직접 추가되지 않습니다. 먼저 그라인더를 사용하여-재분쇄해야 하며 그런 다음 특정 비율의 잉크 조정 오일을 추가하여 새 잉크 품질에 대한 인쇄 적합성을 복원합니다. 그 후 일정 비율로 저장 탱크에 첨가하고 공압식 교반기를 사용하여 새 잉크와 완전히 혼합합니다.
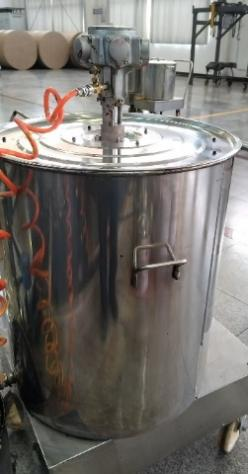
그림 8 공압 교반기가 있는 잉크 저장 탱크
05/ 중앙제어시스템 설치
작업을 용이하게 하고 새 잉크 공급 및 오래된 잉크 회수의 자동화와 잉크 공급 및 회수의 정확성과 연속성을 달성하기 위해 중앙 집중식 제어 시스템을 추가로 설치하고 제어 터치스크린(그림 9)을 구입하고 제어 프로그램을 설계하고 다양한 작업의 통합 제어를 실현했습니다.
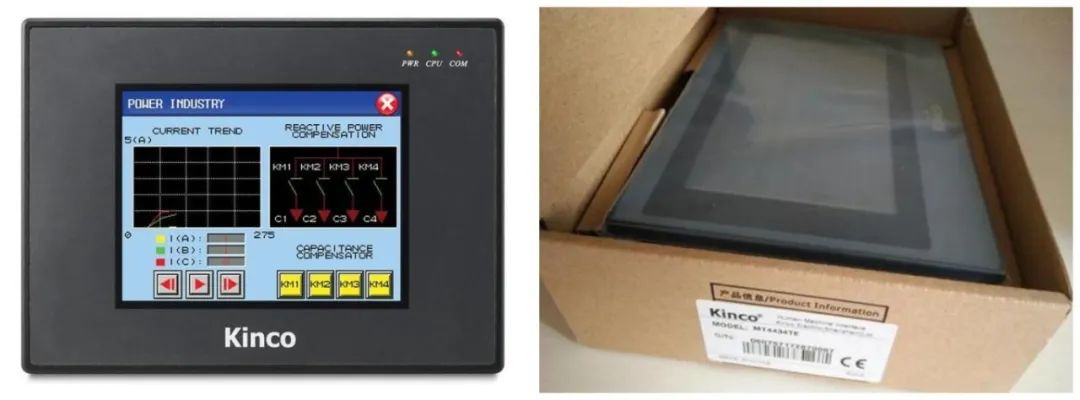 그림 9 터치스크린의 물리적 다이어그램
효과 검증
설치 작업이 완료된 후 작동 테스트 기간을 통해 정상 작동 속도에서 간헐적인 잉크 공급으로 인해 발생하는 제품 색상 차이 문제가 효과적으로 제어되는 것으로 나타났습니다. 또한 자동 순환 잉크 공급 시스템이 수동 잉크 교체 작업을 완전히 대체했기 때문에 가동 중지 시간이 절약되고 장비 활용도가 향상되었으며 잉크로 인한 화학적 화상으로 인한 안전 위험도 제거되었습니다.