


C9 평가를 성공적으로 통과하는 방법은 무엇입니까? 인도 기업은 현장 제어 기술의 이러한 핵심 사항을 마스터해야합니다!
현재 많은 국내 책 및 잡지 인쇄 기업은 중국 인쇄 과학 기술 아카데미의 C9 평가를 통과했습니다. C9 평가의 요구 사항에 따라 평가를 통과 한 회사는 각 분기 말에 C9 품질 안정성 평가 샘플을 제출해야합니다. C9 품질 안정성 평가가 표준을 충족 할 수 있는지 여부에 따라 C9 인증서의 유효성과 내년에 정상적으로 갱신 할 수 있는지 여부에 따라 기업은이를 매우 중요하게 생각해야합니다.
많은 기업에서 프레스 디자인 스코어링 소프트웨어가 없기 때문에 인쇄 제어는 분광 광도계를 사용하여 단일 포인트 측정을 통해서만 제어하고 데이터를 분석 할 수 있습니다. 저자는 여러 기업에 C9 기술 지침을 제공하는 실질적인 경험을 바탕으로 C9 품질 안정성 평가를위한 현장 제어의 기술적 지점을 공유합니다.
C9 품질 안정성 평가는 그림 1과 같이 C9 측정 및 제어 스트립과 관련된 정보를 평가함으로써 완료됩니다.
 그림 1 C9 측정 및 제어 스트립
C9 품질 안정성 평가 측정 및 제어 스트립
C9 측정 및 제어 스트립은 색상 데이터 평가 섹션, 별 로고, 작은 도트 복원 평가 섹션, 잉크 균일성 평가 섹션, 오버레이 평가 섹션, 회색 균형 시각적 평가 섹션, 엔터프라이즈 정보 등을 포함한 여러 측정 및 제어 장치로 구성됩니다.
01
색상 데이터 평가 섹션
도 2에 도시 된 바와 같이, 컬러 데이터 평가 섹션은 세 부분으로 구성된 측정 및 제어 스트립의 가장 중요한 부분이다. 평가 결과는 Pressign 소프트웨어로 측정되고 나뉘며 가장 낮은 점수는 품질 안정성 점수로 간주됩니다. 80 점 미만의 점수는 자격이없는 것으로 간주됩니다.

그림 2 색상 데이터 평가 세그먼트
02
스타 로고, 소형 네트워크 복원 및 회색 균형 시각적 평가 섹션
C9 측정 및 제어 스트립은 그림 3과 같이 한 측정 및 제어 섹션에서 오버 프린팅, 스타 마킹, 작은 도트 복원 제어 및 회색 균형의 시각적 평가와 같은 측정 및 제어 블록을 배치합니다.
 그림 3 측정 및 제어 섹션
별 마커는 점 변형 및 고스트의 존재를 시각적으로 결정하는 데 사용됩니다. 작은 가지의 복원 제어 섹션은 주로 지점의 2%와 98%가 정상적으로 복원 될 수 있는지에 따라 다릅니다. 색상 데이터 평가 섹션에 회색 균형 평가가 포함되어 있기 때문에 그레이 밸런스 시각적 평가 섹션은이 측정 및 제어 섹션에 거의 영향을 미치지 않습니다.
03
잉크 색상 균일 성 평가 섹션
C9 품질 안정성 평가에서 각 컬러 잉크의 고형 밀도의 최대 축 편차는 0.1보다 작아야합니다. 따라서, 품질 안정성 평가에서 2 개의 4 색 고체 블록 평가 섹션이 여전히 설정되어 있습니다. 3 가지 색상 데이터 평가 세그먼트에서 단색 블록을 추가하면 각 기본 색상은 축 방향 잉크 균일 성 평가를 위해 축 방향의 5 개의 영역을 갖습니다.
위에서 언급 한 품질 평가 인쇄를위한 측정 및 제어 섹션 외에도 측정 및 제어 스트립에는 회사 이름 및 시간과 같은 정보가 포함 된 QR 코드도 포함됩니다.
데이터 분석
C9 측정 및 제어 스트립의 별 마커, 소형 점 복원, 밀도 균일 성 및 기타 측정 및 제어 세그먼트의 분석 및 판단은 비교적 간단합니다. 이 기사는 반복하지 않지만 컬러 데이터 평가 세그먼트의 데이터 및 제어 방법에 중점을 둡니다.
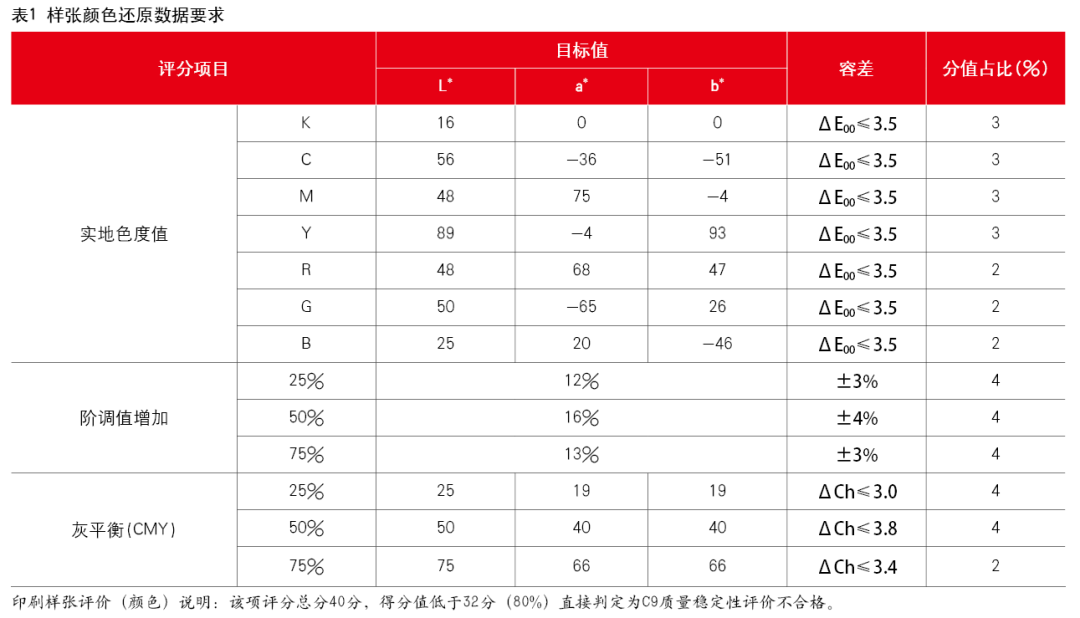
C9 품질 안정성 평가에서, 표본의 색상 재생 데이터에 대한 요구 사항은 표 1에 도시 된 바와 같이 제안되었다. 색상 데이터 평가 섹션은 세 부분, 즉 7 개의 단색에 대한 목표 탄도 값 및 색상 차이 요구 사항, 톤 증분에 대한 목표 및 공차 및 회색 균형 과도 차이로 구성된다.
01실제 색도 값
1 차 컬러 잉크의 실제 색도 값은 잉크 안료 공식과 관련이있을뿐만 아니라 종이 색상 및 잉크 층 두께 (실제 밀도)의 영향을받습니다. r, g 및 b 2 차 색상의 색도 값은 잉크 초과 프린팅에 의해 더 영향을받습니다. 지면에있는 잉크의 반음도 값은 인쇄 재료의 조합에 따라 다릅니다. 따라서지면에서의 실제 색도 값은 기계 인쇄 중 실제 측정으로 판단하여 표준을 충족하는지 여부를 결정해야합니다.
또한 인쇄 제어에서 잉크 부피를 결정하기 위해 색도 데이터를 사용하는 것만으로는 직관적이지 않습니다. 밀도는 여전히 생산 제어에 일반적으로 사용되지만 생산 용지 및 잉크 조합에 대한 최적의 고형 밀도를 먼저 테스트하고 보정해야합니다. 생산 조건에서 최적의 고체 밀도를 테스트 할 때 C, M, Y, K 고체 및 2 차 색상 블록 (R, G, B)은 다른 잉크 양으로 인쇄 할 수 있습니다. 상이한 밀도에서 C, M, Y, K의 실험실 값을 측정하고 표준 값과 표준 값 사이의 색상 차이가 계산된다. 최소 색상 차이에 해당하는 고형 밀도는 해당 색상의 최적 고체 밀도입니다.
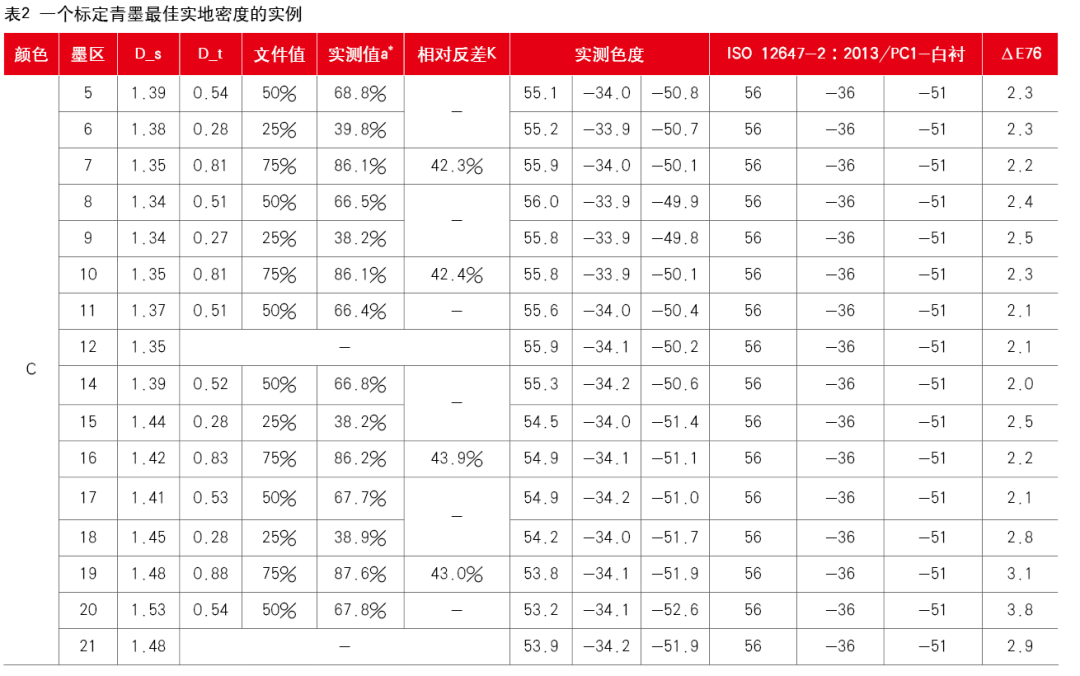
표 2는 녹색 잉크의 최적 고체 밀도를 보정하는 예를 보여줍니다. 데이터는 녹색 잉크의 고형 밀도가 1.39 일 때 색상 차이가 가장 작다는 것을 보여줍니다. 밀도가 높거나 낮을 때 색상 차이가 증가합니다. 따라서이 예에서 용지 및 잉크 조합에 대한 최적의 고체 밀도는 1.39입니다. 잉크가 밀도에 관계없이 단색에 대한 C9 품질 안정성 평가의 색상 차이 요구 사항을 충족 할 수없는 경우 잉크를 다시 교체하고 테스트 할 수 있습니다.
각 색상에 대한 최적의 필드 밀도를 보정 한 후에는 생산 밀도 크기에 따라 잉크 만 추가하면 직관적이고 간단합니다.
02
그라디언트 증가 값 (점 증가율)
그라디언트의 증분 값은 일반적으로 도트 성장률이라고합니다. 전통적인 오프셋 인쇄에서 점 확대율에 영향을 미치는 요인에는 인쇄 환경, 장비 상태, 잉크, 댐핑 솔루션, 인쇄 압력, 고무 담요, 백킹, 잉크 층 두께 등이 정확하게 제어하기 어려운 것입니다. 따라서 다른 기계와 동일한 기계의 다른 색상 그룹간에 DOT 확대율이 차이가있을 것입니다.
잉크 층이 더 두꺼울수록 도트 확대율이 커지고 그 반대도 마찬가지입니다. 인쇄 생산에서, 잉크 층의 두께는 일반적으로 잉크 공급을 조정함으로써 변경되므로 톤의 깊이에 영향을 미칩니다. 그러나 잉크 부피 변화의 범위는 제한적입니다. 잉크 부피가 공차 경계에 도달하면 도트 확대 속도는 여전히 요구 사항을 충족시킬 수 없습니다. 현재 CTP 게시 곡선을 조정하여 도트 확대율을 조정해야합니다. 이것이 인쇄 보상 곡선이 일반적으로 게시 프로세스 소프트웨어에 사용되는 이유입니다.
C9 품질 안정성 평가는 네트워크 확장 속도의 목표 및 공차 범위를 지정하며 간단한 측정을 통해 요구 사항을 충족하는지 여부를 쉽게 결정할 수 있습니다.
03
회색 균형 반음도 차이
회색 균형 반음도 차이는 두 가지 이유로 컬러 데이터 복원 제어에서 어려운 점입니다. 첫째, 회색 균형은 잉크 고체 색도 값과 도트 확대율의 결합 된 효과의 결과입니다. 제어 할 때, 고체 색도 값과 톤 증가 값의 달성의 균형을 따로 균형을 맞추고, 고체 반도 값과 톤 증가 값 사이의 관계를 조정해야합니다. 제어 방법이 더 복잡합니다. 두 번째는 실험실 탄성 편차를 통해 필드 밀도 및 톤 증가 값을 조정하는 방향을 결정하는 방법을 마스터하는 것입니다. 실험실의 의미에 익숙하지 않으면 판단과 처리의 어려움이 크게 증가합니다.
04
실험실의 의미
l * 값은 색상의 밝기를 나타내며, 색도 차이를 계산하기위한 공식에는 l * 값이 포함되지 않으므로 무시할 수 있습니다. a *와 b *에 대한 양수 및 음수 값이 있습니다. a *가 양수이면 빨간색을 나타냅니다. a *가 음수 일 때 녹색을 나타냅니다. b *가 양수 일 때, 그것은 노란색을 나타냅니다. 그리고 b *가 음수 일 때, 그것은 파란색 보라색을 나타냅니다. a *와 b *의 절대 값은 그들이 나타내는 색상의 채도로 이해 될 수 있습니다. 절대 값이 클수록 색상이 더 포화됩니다. a *와 b * 값이 0이면 회색으로 표시됩니다. a * 및 b * 값으로 표시되는 빨간색, 녹색, 노란색 및 파란색의 색조는 그림 4에서 볼 수 있습니다. 그림 4에서+a *는 약간 황색의 마젠타 색상, - a *는 밝은 노란색이며,+b *는 더 큰 청색 색상과 작은 시안 음영이있는 파란색입니다.
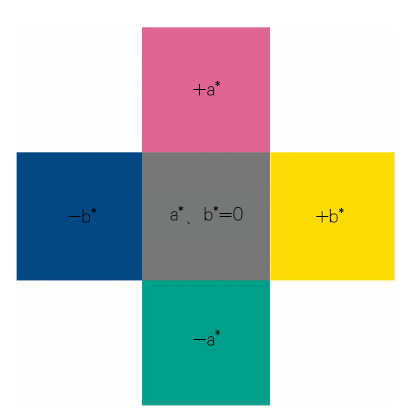
그림 4 색조 상황
05
색도 차이의 정의
측정 된 회색 균형 컬러 블록이 A * 1 및 B * 1이고 회색 균형 목표 값은 * 2 및 B * 2라고 가정하면, 색도 차이는 Δ CH입니다.
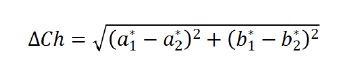
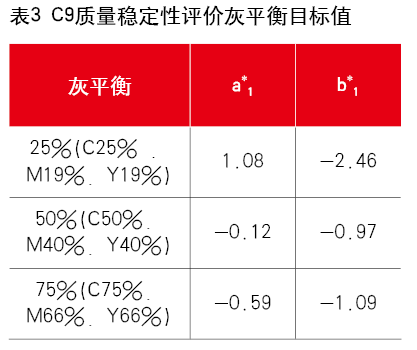
현재 C9 품질 안정성 평가에 대한 회색 균형 목표 값 A * 1 및 B * 1은 표 3에 나와 있습니다.
C9 품질 안정성 샘플 인쇄 사이트 제어 방법
C9 품질 안정성 샘플을 인쇄 할 때는 실제 색도 값, 톤 증가 값 및 회색 균형 반음도 차이가 모두 표준을 충족해야합니다. 그중에서도 실제 색상 값은 잉크 볼륨과 직접 관련이 있으며 최적의 실제 밀도 및 공차 범위에 따라 제어 할 수 있습니다. 인쇄판이 설치된 후, 잉크 볼륨을 약간 조정하여 도트 확대 속도를 제한된 범위로 조정할 수 있습니다. 회색 균형은 실제 색도 및 네트워크 포인트의 증가율과 관련이 있으며, 둘 사이의 관계를 조정해야합니다. 따라서 현장 제어는 간단한 변수로 시작해야합니다. 순서는 먼저 밀도를 찾은 다음 도트 게인 속도를 조정 한 다음 마지막으로 회색 균형을 조정하는 것입니다.
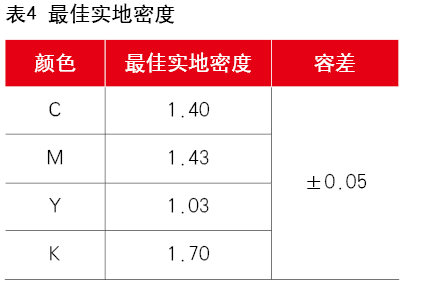
우리는 여전히 현장 제어의 예로 설명 할 것입니다. 인쇄 조건 : Heidelberg CX920, 175 라인 린스 인쇄판, Sun 157G/M2 구리판 용지, Toyo TJS 잉크, 최적의 고체 밀도를 위해 표 4에 표시된대로.
01평평한 땅의 밀도를 찾으십시오
품질 안정성 측정 및 제어 스트립에는 롤러 축의 다른 영역에 5 개의 컬러 블록 C, M, Y 및 K가 있습니다. 실제 밀도를 평평하게하려면 최적 밀도의 ± 0.05 범위 내에서 잉크 개구부를 조정하십시오. 잉크 호퍼에서 인쇄물의 안정적인 프리젠 테이션에 약 150 장의 종이를 공급해야한다는 점에 유의해야합니다. 비교적 안정적인 잉크 균형을 설정하려면 잉크 볼륨을 조정하고 250 장 이상의 종이를 공급하기 위해 기계를 시작하는 것이 좋습니다.
02
다양한 컬러 콘센트의 증가 속도를 조정하십시오
각 색상의 밀도가 ± 0.05의 최적 밀도 범위에 도달 한 후, 각 색상에 대해 도트 확대율 25%, 50%및 75%의 점 확대율을 점검하십시오. 분기 확장 속도를 정확하게 제어하는 데 어려움이 있기 때문에 지점 확장이 공차 범위를 초과하는 문제가있을 수 있습니다. 이 경우 문제를 식별하고 조정 방법을 설정해야합니다. 표 5에 표시된 두 가지 시나리오 :
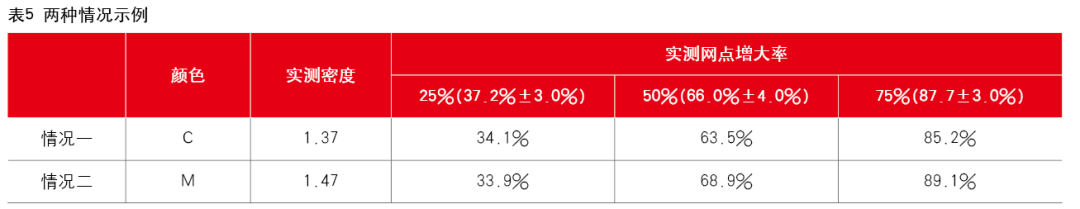
상황 1의 C 잉크는 낮은 편차보다 25% 점 증가율이 낮으며, 실제 밀도는 최적 밀도에 비해 상대적으로 작습니다. 50% 및 75% 점 값의 상대 상위 편차에서 조정할 수있는 상당한 공간이 있습니다. 잉크 공급이 증가함에 따라 점 확대율도 증가합니다. 따라서이 경우 인쇄하기 전에 C의 잉크 공급을 적절하게 늘릴 수 있습니다. 이러한 방식으로, 25% 점 확대율은 표준을 충족 할 수 있으며, C의 실제 색상 값과 50% 및 75%의 도트 확대율은 표준을 초과하지 않습니다.
상황 2의 M 잉크는 또한 낮은 편차보다 25% 점 증가율이 낮으며, 50%와 75% 점 증가율과 상단 편차 사이의 조정 공간이 여전히 있지만 실제 밀도는 최적 밀도의 상한에 가깝습니다. 도트의 25%가 표준을 충족 할 수 있지만 M의 잉크 공급이 증가하면 실제 밀도는 한계를 초과합니다. 이러한 모순이 발생하면 버전 M의 출판 및 인쇄 보상 곡선을 조정하여 25% 출판 값을 4%에서 5%로 증가시킬 필요가 있습니다.
03
회색 균형 데이터를 조정하십시오
품질 안정성 측정 및 제어 스트립의 실제 밀도 및 단계 조정이 표준을 충족하면 회색 균형이 표준을 충족하는지 확인하십시오. 회색 균형은 단색 밀도와 점 확대율의 결합 된 효과의 결과입니다. 고형 밀도와 도트 확대율이 표준을 충족하지만 특정 회색 균형 색상 차이가 표준을 초과하면 해당 영역에서 잉크 공급 또는 도트 확대 속도를 조정하여 문제를 해결할 수 있습니다. 표 6과 같이 솔루션을 분석하고 개발하기위한 예제로 데이터 세트를 사용합니다.
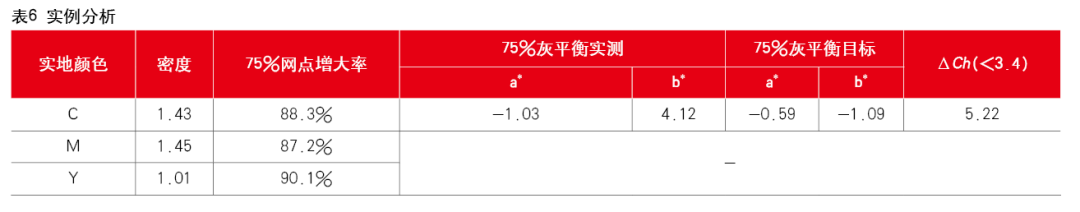
표 6의 데이터는 현장 밀도와 75%의 점 확장 속도가 공차 범위 내에 있지만 회색 균형 반음도 차이의 75%가 요구 사항을 초과한다는 것을 보여줍니다.
∆ a *=a * 실제 측정 - a * target =-0.44
75% 회색에서 녹색에서 녹색 또는 노란색에 대한 강조가 많거나 마젠타에 대한 작은 강조로 인해.
∆ b *=a * 실제 측정 - a * target =5.21
75% 회색에서 노란색으로 노란색이 너무 크거나 녹색이 너무 작다는 것을 나타냅니다.
위의 분석을 바탕으로 필드의 밀도와 점 증가율을 살펴 보겠습니다. 마젠타 필드의 밀도는 1.45이며, 이는 1.48의 상한에 비해 조정의 공간이 있습니다. 마젠타의 점 증가는 87.2%의 점 증가에도 90.7%의 상한에 비해 조정의 여지가 있습니다. 따라서이 영역의 M 잉크의 양은 적절하게 증가 할 수 있습니다. 노란색 고체 밀도 1.01과 하한 0.98 사이의 조정 공간이 있습니다. 노란색 그리드 포인트의 증가 속도는 상한에 가깝고 큰 조정 공간이 아래쪽으로 있습니다. 따라서, y의 잉크 부피는 적절하게 감소 될 수있다. 시험 인쇄를 위해 M을 추가하고 Y를 빼낸 후, 데이터는 표 7에 나와있다.
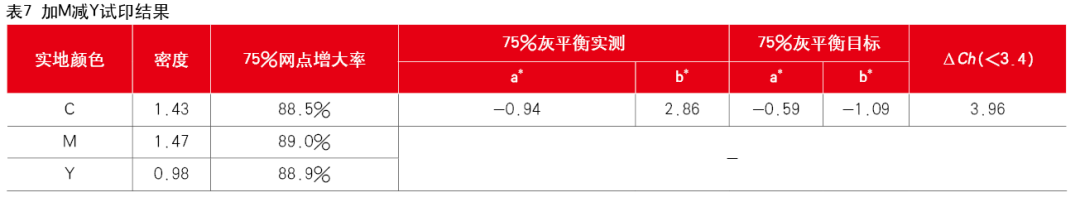
인쇄의 첫 번째 조정 후, 75% 회색 균형 황색의 상태가 개선되었지만 여전히 표준을 충족하지 못했습니다. 이 시점에서 또 다른 문제가 발생했습니다. 노란색은 최적 밀도의 하한에 가깝고 마젠타는 최적 밀도의 상한에 가깝습니다. 이 시점에서, Y를 줄이고 M을 추가하여 회색 균형을 개선 할 수 없었습니다. 잉크 부피를 조정할 수 없었으며, 75% 회색 균형 황색의 문제는 공개 된 인쇄 보상 곡선을 통해 Y75%의 점 확대 속도를 줄임으로써 만 더 줄일 수있었습니다. 따라서, 표 8에 도시 된 바와 같이, 노란색 출판 곡선은 재발행 및 인쇄를 위해 아울렛 수를 75%로 줄이도록 조정되었다.
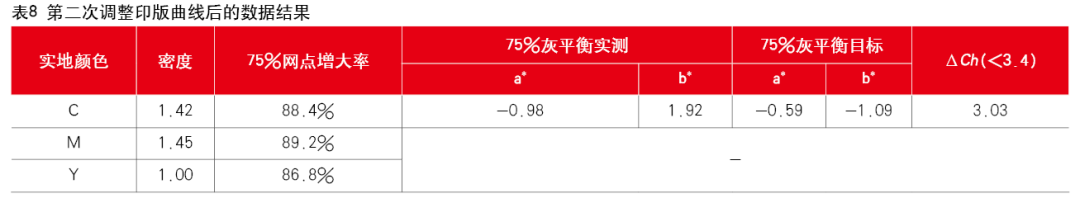
인쇄판 곡선의 두 번째 조정 후, 인쇄가 게시되어 75% 회색 균형의 문제를 더욱 향상 시켰으며 필요한 결과를 달성했습니다.
이 예제는 75% 회색 균형 제어를 사용하여 제어 방법을 설명합니다. 실제로 잉크 부피를 변경할 때 도트 확대율과 회색 균형 데이터가 25% 및 50%에 영향을 미칩니다. 따라서 여전히이 두 가지 변화의 영향을 종합적으로 고려해야합니다. 다행히도 25%와 75%의 애쉬 균형은 비교적 안정적이고 통과하기 쉽습니다. 또한 트라이 컬러 점의 증가 속도가 비교적 근접한 경우 (중간 범위 확장<2%), the gray balance is often easier to improve through ink volume adjustment.
위의 것은 C9 품질 안정성 평가에 대한 실질적인 경험으로 동료들에게 도움이되기를 희망합니다.