


와인 박스의 유색 표면에서 선이 주름이 발생하는 문제가 자주 발생합니까? 이 트릭을 시도해 보지 않겠습니까!
최첨단 기술, 프레스 프로세스, 다이 절단, 핫 스탬핑, 와인 포장
일일 생산에서 저자는 와인 박스의 색상 표면이 접착 될 때 색상 표면의 들여 쓰기 선에서 다음과 같은 문제가있을 것임을 발견했다. 인기 기계를 접착제로 사용하여 접착제를 사용한 후에는 indentation이 완전히 붙어 있지 않은 상황이있을 것이며, 와인 박스가 형성된 후에는 빈 접착제가 발생하는 상황이있을 것이다. 압입 라인의 돌출부가 너무 얕은 경우, 성형에는 사전 접기가 필요합니다. 일반적으로, 들여 쓰기 선은 너무 깊게 돌출되는 경향이있어 표면이 형성된 후 표면에 접착제가 불충분하고 빈 접착제가 불충분합니다. 그러나, 이중 계약 라인은 긴밀한 간격으로 인해 위의 상황에 더 쉽다. 이 기사에서 저자는 다이 절단 기계 조정 시간을 줄이고 압입 라인의 안정성을 향상시키면서 성형 효과를 보장함으로써 이러한 문제를 향상시킬 것입니다.
개선 전에, 우리 회사는 일반적으로 22.9mm 뾰족한 압입 라인과 일치하는 23.8mm 블레이드 라인을 사용했습니다. 색상 표면의 두께를 기준으로, 바닥 금형에 0.3-1.0mm 압입 스트립을 사용하고 블레이드 바닥 금형의 뒷면의 압력을 보상하기 위해 접착제 테이프를 사용했습니다. 이 방법에는 다음과 같은 문제가 있습니다.
(1) 압입 스트립은 블레이드 압입 라인에 따라 일치하고 결합되어야하며 블레이드 압입을 통해 바닥 금형으로 전달해야합니다. 이중 압입 라인 위치 인 경우 압입 스트립의 너비로 인해 설치하기가 어렵습니다. 인간화 스트립은 블레이드 압입 라인을 통해 두 번 설치해야합니다. 더 많은 들여 쓰기 선이있는 곰팡이의 경우 블레이드 압입 전달 방법을 통해 들여 쓰기 스트립을 설치하는 데 많은 시간이 걸립니다. 압입 스트립의 설치 방법이 압입 스트립을 블레이드 압입 라인의 위치에 결합한 다음 하단 금형으로 옮기기 때문에,이 유형의 전달로 인해 압입 스트립의 가장자리가 완전히 부착되지 않을 수 있습니다. 다이 절단 후, 색상 표면 압입 라인의 가장자리에 단계가 있으며, 이는 색상 표면의 미학 및 접착제 적용에 영향을 미칩니다.
(2) 계약 스트립을 사용하여 서로 다른 두께의 색상 표면과 일치하고 언제든지 사용되는 들여 쓰기 스트립의 두께를 조정하십시오. 다이 커팅 마스터가 경험이없고 들여 쓰기 스트립의 두께와 로컬 백킹 페이퍼의 압력을 제대로 제어 할 수 없다면, 다이 컷 후에 들여 쓰기가 너무 깊거나 너무 얕아 질 수 있습니다. 동시에, 들여 쓰기 스트립과 색상 표면 자체 사이의 호환성 문제로 인해 접착제 테이프로 바닥을 수리하는 데 시간이 오래 걸립니다.
(3) 압입 스트립의 홈에 스크랩이나 파편이 떨어지면 제품 들여 쓰기 파손 또는 배치 폐기물을 유발하기가 쉽습니다. 인간화 스트립은 서비스 수명이 상대적으로 짧은 플라스틱 제품입니다.
(4) 와인 박스의 색상 표면이 형성 될 때, 접착제가 적용된 후에 들여 쓰기 선이 너무 깊다면, 완전히 채워지지 않아 와인 박스에 빈 접착제가 생성됩니다. 들여 쓰기 선이 너무 얕습니다. 상자 본체를 수동으로 형성 할 때는 추가 수동 노동이 필요한 압입 라인을 완전히 접어야합니다. 더욱이, 사전 폴딩은 들여 쓰기 선에서 완전히 접을 수 없어서 종이 색 표면이 폐기됩니다.
(5) 많은 수의 패턴과 들여 쓰기 선을 갖는 컬러 표면에는 비교적 긴 기계 조정 시간이 필요하며 일부 절단 다이에는 4-6 시간의 기계 조정 시간이 필요합니다.
종이 두께를 기준으로 다른 유형의 들여 쓰기 선 선택
저자에 의한 분석 후, 와인 박스 색상 표면의 일반적인 재료 및 두께는 주로 150-250g/m2 두께가 0.17-0.28mm, 215-275g/m2은 골판지가 0.26-0.34mm의 두께 및 두꺼운 필름 두께가있는 두께의 표면과 같은 두께의 표면으로 나뉘어져 있음을 발견했습니다. 두꺼운 필름 두께로 인해 색상 표면의 전체 두께는 0.5mm 이상에 도달 할 수 있습니다.
일반적으로, 종이의 두께와 압입 선의 높이를 일치시켜야합니다. 종이가 두껍게 될수록 사용 된 압입 선의 높이가 짧습니다. 반대로, 종이가 얇을수록 사용 된 들여 쓰기 선의 높이가 높아집니다. 원래의 뾰족한 들여 쓰기는 블레이드 라인에서 높이 차이가 0.9mm인데, 이는 다이 절단 압입과 일치하는 들여 쓰기 스트립과 백킹 페이퍼에 전적으로 의존했습니다. 인간화 스트립은 서비스 수명이 짧은 플라스틱 제품이며, 뾰족한 들여 쓰기와 블레이드 라인의 높이 차이는 너무 큽니다. 다이 절단 방법은 들여 쓰기의 안정성이 그리 좋지 않다고 결정합니다.
저자는 23.8mm 블레이드 라인과 함께 사용될 23.4-23.6mm의 뾰족한 계약을 선택하여 뾰족한 들여 쓰기와 블레이드 라인 사이의 높이 차이를 줄이고 0.2-0.4mm로 제어했습니다. 다이 절단 색상 표면의 두께는 일반적으로 0.2-0.3mm이며, 이는 들여 쓰기 선과 블레이드 라인 사이의 높이 차이를 크게 단축시키고 다이 절단 압입의 안정성을 더욱 향상시킵니다. 그러나, 들여 쓰기 스트립의 설치 방법과 높이에는 긴급 스트립을 대체 할 수있는 바닥 금형 재료가 시급히 필요합니다.
바닥 금형을 조정하십시오
바닥 금형에 들여 쓰기 스트립을 사용할 때, 이중 인기 위치에 들여 쓰기 스트립 설치가 어려운 문제가 있으며, 이는 시간이 많이 걸리고 힘들다. 들여 쓰기 스트립의 높이는 일반적으로 0.3-1.0mm 사이이며, 들여 쓰기 스트립 중간의 홈 너비는 일반적으로 1.2-3.0mm이며, 압입 스트립의 너비는 일반적으로 5.5mm입니다. 이중 계약을 처리하는 것은 특히 번거 롭습니다. 먼저, 이중 계약의 한쪽에 들여 쓰기를 누르고, 들여 쓰기 스트립을 다시 설치 한 다음, 다른 들여 쓰기 스트립을 긴급하게 설치 한 다음 다이 절단 기계를 사용하여 다른 들여 쓰기 스트립을 누르십시오. 압입 스트립의 높이를 조정 한 후 안정적인 바닥 금형 재료를 찾는 것이 다이 절단을 제한하는 가장 큰 요인이되었습니다. 너무 부드럽거나 너무 단단한 재료는 분명히 적합하지 않습니다. 저자는 23.4-23.6mm의 압입 라인을 선택하며, 절단 라인에서 높이 차이가 0.2-0.4mm입니다. 색상 표면의 두께를 제거한 후, 바닥 금형을 대체하는 데 사용되는 재료의 두께는 0.1-0.3mm 사이에서 선택되어야합니다. 바닥 금형 재료의 두께 변화는 비교적 작으므로 다이 절단의 안정성을 더욱 향상시킵니다.
따라서 저자는 그림 1과 같이 두께가 0.18-0.30mm 인 PTFE 패치를 선택했습니다. 첫째, PTFE 패치의 전체 조각이 바닥 금형에 결합되었습니다. 그런 다음 절단 다이를 사용하여 바닥 금형을 비워두고 바닥 금형의 절단 및 압입 라인의 모양을 눌렀습니다. 마지막으로, 다이 절단 외부 영역은 블레이드로 제거되었습니다. 이 방법을 다이 절단에 사용하여 강화 스트립은 하드 프레스로 눌렀습니다. 완제품에 대한 다른 들여 쓰기 효과의 비교는 그림 2에 나와 있습니다.
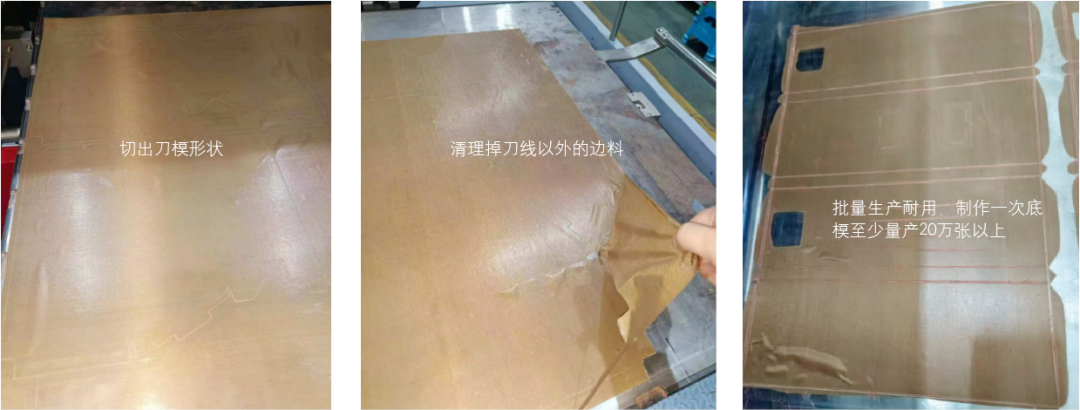
그림 1 바닥 금형에 PTFE 패치 설치 방법
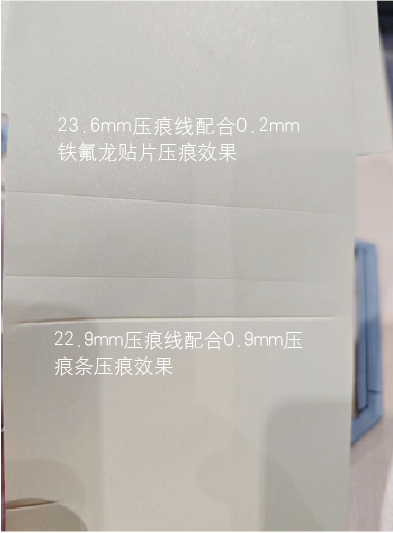
그림 2 다산 효과와 완제품 비교
다이 절단을위한 하드 프레스 모드를 개선 한 후, 후면 압입 라인의 평평성이 양호하고, 인간 라인의 전체 돌출부가 개선되고, 에지 단계는 거의 제거됩니다. 후속 프로세스는 접착제를 적용하기가 더 쉽고 전면 폴딩도 제자리에 접을 수 있습니다. 색 표면이 형성된 후 빈 접착제 상황이 크게 개선된다; 동시에 바닥 금형의 설치 시간을 크게 절약합니다. 원래 추정 된 시간 추정 시간은 들여 쓰기 스트립을 설치하기위한 4-6 시간의 시간을 1 시간으로 단축 할 수 있습니다. 바닥 금형의 전체 압력이 균일 한 후, 상단 플레이트의 압력을 보충 바닥 용지로 조정할 수 있으며, 이는 소규모 조정이 필요하며 보충 바닥 용지의 수동 설치 시간을 절약 할 수 있습니다. 또한, PTFE 패치는 전체적으로 설치되며, 압입 스트립에 비해 압력 균일 성이 향상되며, 이는 다이 절단의 서비스 수명도 연장됩니다.
이 기사는 다이 절단 계약 선과 바닥 금형을 최적화하여 개선합니다. 23.4-23.6mm 뾰족한 압입 라인이 22.9mm 뾰족한 압입 라인 대신 사용되며, 0.18-0.30mm 두께의 PTFE 패치가 0.30-1.00mm 두께의 인기 스트립 대신 사용됩니다. 이것은 들여 쓰기 지점에서 접착제 고착 문제를 해결하고, 플레이트 교정을 절단하는 시간을 줄이고, 다이 절단 안정성을 향상시킵니다.